
 English
 عربى

Noticias de la industria
Inicio / Noticias / Noticias de la industria / Tratamiento térmico con baño de sal: proceso, tipos de sal, costo y límites de seguridad
Tratamiento térmico con baño de sal: proceso, tipos de sal, costo y límites de seguridad
Fecha:2026, 09, 21
A 1.050 °C, una rejilla de insertos de herramientas A2 sumergidos en sal fundida alcanza la temperatura de austenitización en aproximadamente 60 a 90 segundos. La misma rejilla en un horno de vacío de pared fría necesita de 35 a 45 minutos. Esa brecha no es un detalle de programación. Establece el tamaño del grano de austenita, la distorsión ya bloqueada en la pieza antes de que comience el enfriamiento y el trabajo de enderezamiento que aparece en el informe de desechos del próximo mes.
El tratamiento térmico con baño de sal es la forma comercial más rápida de calentar el acero y mantenerlo uniforme. Se gana su lugar cuando las secciones son delgadas o la geometría es compleja, cuando la distorsión debe permanecer dentro de unas pocas milésimas de pulgada o cuando el proceso necesita una retención isotérmica como el martempering, el austempering o una sal de nitruración y carburación. Es una compra equivocada cuando las piezas son gruesas, el tonelaje anual es bajo o nadie en el piso quiere poseer la química de la sal, la extracción de humos y la eliminación de desechos. Tres números lo deciden: el espesor mínimo de la sección, el tonelaje anual y el ritmo actual de chatarra o enderezamiento.
Lo que sigue es la transferencia de calor detrás del proceso, las familias de sales y sus ventanas de temperatura, una comparación lado a lado con los hornos de vacío y atmósfera, los costos ocultos que nunca aparecen en una cotización y la rutina de mantenimiento que mantiene vivo un baño.
Contenido
- 1 ¿Qué sucede dentro de un baño de sales fundidas?
- 2 Baño de sal, vacío y atmósfera: una comparación práctica
- 3 Métricas ocultas: calentamiento, arrastre y deriva química
- 4 Dónde todavía se especifican los baños de sal
- 5 Recuperación de la inversión, selección y un proceso de compra de cinco pasos
- 6 Mantenimiento, seguridad y cumplimiento
¿Qué sucede dentro de un baño de sales fundidas?
Un baño de sal es una olla calentada de sal fundida, generalmente una mezcla a base de nitrato, nitrito, cloruro o cianuro, que transfiere calor a la pieza de trabajo mediante contacto directo con el líquido. Debido a que la pieza nunca está expuesta al aire a temperatura, no hay incrustaciones ni descarburación en la superficie, ni atmósfera protectora para equilibrar.
La transferencia de calor está limitada por la pieza, no por el horno.
La sal fundida tiene una densidad cercana a 1,8 a 2,0 g/cm3 con una gran capacidad calorífica volumétrica, por lo que el baño se comporta como un depósito térmico en lugar de una corriente de aire. Su coeficiente de convección contra el acero es uno o dos órdenes de magnitud mayor que el de un horno de atmósfera circulante. La superficie de la pieza alcanza la temperatura del baño casi inmediatamente, y el tiempo restante se fija por conducción a través de la sección. Una sección de 25 mm que necesita 40 minutos al vacío puede necesitar de 3 a 4 minutos en sal.
- Uniformidad de temperatura: con agitación, un baño en buen estado mantiene la carga entre aproximadamente ±3 y ±5°C, lo que permite ventanas de austenización ajustadas y profundidades de caja repetibles.
- Sin oxidación ni descarburación: el líquido excluye el aire, por lo que las superficies mecanizadas dejan el baño limpio y listo para la siguiente operación.
- Mantenimiento isotérmico: un segundo baño de 200 a 350 °C permite el martemperado o austemperado hasta finalizar la transformación a una temperatura.
- Soporte flotante: el líquido transporta la pieza, reduciendo el hundimiento que provoca la gravedad en componentes largos o delgados.
Emparejar la química de la sal con la ventana de temperatura
Tabla 1: Familias de sales utilizadas en tratamientos térmicos industriales, agrupadas por temperatura de trabajo.
La elección de la sal no es intercambiable. Las sales de nitrato y nitrito se descomponen por encima de aproximadamente 600 °C y pueden reaccionar violentamente con ciertos metales y sustancias orgánicas; las sales de cloruro absorben la humedad y deben iniciarse lentamente; las sales que contienen cianuro exigen ventilación dedicada, herramientas separadas y tratamiento controlado de residuos. Utilizar la sal incorrecta a la temperatura incorrecta es un incidente de seguridad, no un problema de calidad.
Baño de sal, vacío y atmósfera: una comparación práctica
Tabla 2: Rangos industriales típicos para una sección de 25 mm; Los valores exactos dependen de la aleación, la carga y el estado del equipo.
El patrón es consistente. La sal gana en velocidad, uniformidad y control de distorsión, y pierde en gestión química y manipulación de residuos. La aspiradora gana en limpieza para piezas gruesas y de alto valor, pero se calienta lentamente. Los hornos atmosféricos se ubican en el medio y siguen siendo la ruta más barata para templar o recocer grandes volúmenes donde es tolerable una ligera oxidación superficial.
Métricas ocultas: calentamiento, arrastre y deriva química
1.0
baño de sal
3.0
lecho fluidizado
5.0
atmósfera
8.0
vacío
Figura 1: Índice de tiempo de calentamiento relativo para una sección de 25 mm, baño de sal = 1,0.
El tiempo de calentamiento es la métrica visible. El arrastre es el más caro. Cada parte que sale del baño lleva sal en su superficie, típicamente de unos pocos gramos a unas pocas decenas de gramos, y esa sal termina en el agua de enjuague, el tanque de enfriamiento o en el piso. A lo largo de un año, el arrastre suele ser la línea de mayor consumo de sal en el presupuesto, mayor que las pérdidas por evaporación, y crece silenciosamente con cierta complejidad.
La química del baño también cambia. Los baños de nitrato acumulan carbonato a medida que envejecen, lo que eleva el punto de fusión y reduce la temperatura máxima utilizable. Los baños de cloruro recogen óxidos y lodos que aíslan los elementos calefactores y crean una estratificación de temperatura. La mayoría de los talleres analizan el baño semanal o quincenalmente y decantan los lodos mensualmente; omitir esa rutina se muestra como una profundidad de caso errática mucho antes de que aparezca como una parte fallida.
Dónde todavía se especifican los baños de sal
Herramienta y matriz: 34%
Componentes aeroespaciales: 22%
Tren motriz automotriz: 18%
Instrumentos médicos: 12%
Energía y equipamiento pesado: 8%
Otros: 6%
Figura 2: Distribución aproximada del uso del proceso de sales fundidas en los mercados finales.
La distribución tiene sentido una vez que se consideran juntos la distorsión y el espesor de la sección. El trabajo con herramientas y troqueles implica secciones delgadas y de alta dureza donde el enderezamiento es costoso. Las piezas aeroespaciales y automotrices tienen tolerancias dimensionales estrictas y ventanas de proceso documentadas. Las aplicaciones médicas y energéticas utilizan sal principalmente para la nitruración líquida, donde el baño funciona como un medio de endurecimiento en lugar de solo un medio de calentamiento.
Recuperación de la inversión, selección y un proceso de compra de cinco pasos
Una línea de sal se amortiza mediante la reducción de desechos y el tiempo de ciclo. Si un taller endereza el 5% de sus ejes largos hoy y lo reduce por debajo del 1% con un proceso de sal isotérmico, el ahorro generalmente cubre un baño de nitrato dentro de 18 a 30 meses. Si la distorsión no es un problema y las secciones son gruesas, la sal rara vez da sus frutos.
- Primero arregle la ventana de temperatura. Determine la temperatura exacta de austenitización, austemplado o nitruración y el tiempo de retención; esto reduce la familia de la sal antes de cotizar cualquier equipo.
- Combina la sal y luego mide el tamaño de la olla. El tamaño de la maceta sigue la carga más grande, no la carga promedio. Una carga superior a aproximadamente del 30 al 40 % de la masa del baño en algunas partes disminuirá la temperatura y alargará el ciclo de manera impredecible.
- Optar por la agitación y un segundo baño. La agitación proporciona una uniformidad de ±3 a ±5 °C; un segundo baño, más pequeño, es lo que permite el martemperado y el austemperado.
- Planificar equipos de precalentamiento y post-enjuague. La humedad en las piezas provoca salpicaduras violentas en un baño caliente, y la sal residual debe enjuagarse y secarse para eliminar los agujeros ciegos y las roscas.
- Presupuesta el flujo de residuos desde el primer día. Los residuos de sal que contienen cianuro no pueden ir a una planta de tratamiento municipal; la cloración alcalina o la eliminación autorizada es un costo recurrente, no un proyecto único.
Para los talleres que deciden que la carga química no vale la pena, una ruta de atmósfera controlada utilizando serie de hornos de alta temperatura El equipo cubre el templado, el precalentamiento y muchos pasos de endurecimiento sin un inventario de sales fundidas o un permiso de desechos.
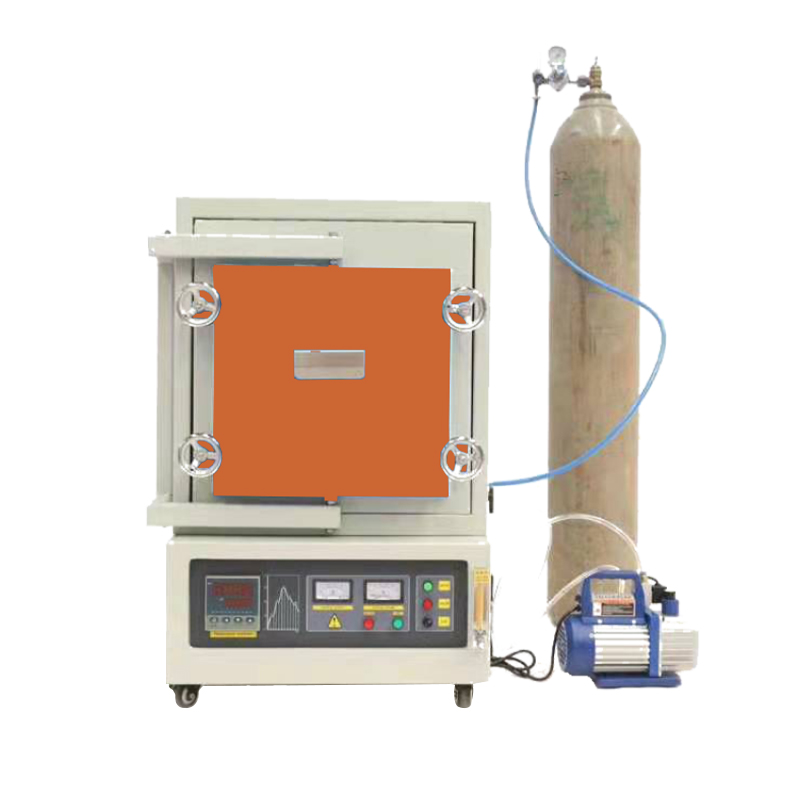 Función de temporizador Horno de atmósfera de vacío vacío atmosphere furnaces are core equipment for high-temperature heat treatment of materials by creating a vacuum and introducing a controlled atmosphere (such as in... Ver producto →
Mantenimiento, seguridad y cumplimiento
Cuidados de baño de rutina
- Analizar semanalmente la química de las sales: contenido de carbonatos en baños de nitrato, contenido de cianato en sales nitrurantes y humedad en cloruros.
- Quite los lodos y la escoria antes de que lleguen a los elementos calefactores y lleve un registro escrito de las adiciones de sal y las fechas de decantación.
- Nunca agregue sal fría o herramientas mojadas a un baño con agua corriente; cargue lentamente en el borde y permita que la masa fundida se vuelva a estabilizar antes de cargar las piezas.
- Cubra la bañera cuando esté inactiva para reducir la pérdida de energía y limitar la absorción de humedad durante la noche.
Secado de piezas antes y después del baño.
La humedad es la causa más común de erupción de un baño de sal. El agua atrapada en un agujero ciego o en un orificio roscado se convierte instantáneamente en vapor a 500 °C y arroja sal fuera de la olla, y lo mismo se aplica a los accesorios mojados, los termopares húmedos y las piezas frías que se llevan a una habitación húmeda. Un horno de secado de alta precisión es la herramienta estándar para ese paso, manteniendo las piezas a una temperatura de 120 a 150 °C hasta que no quede humedad mensurable.
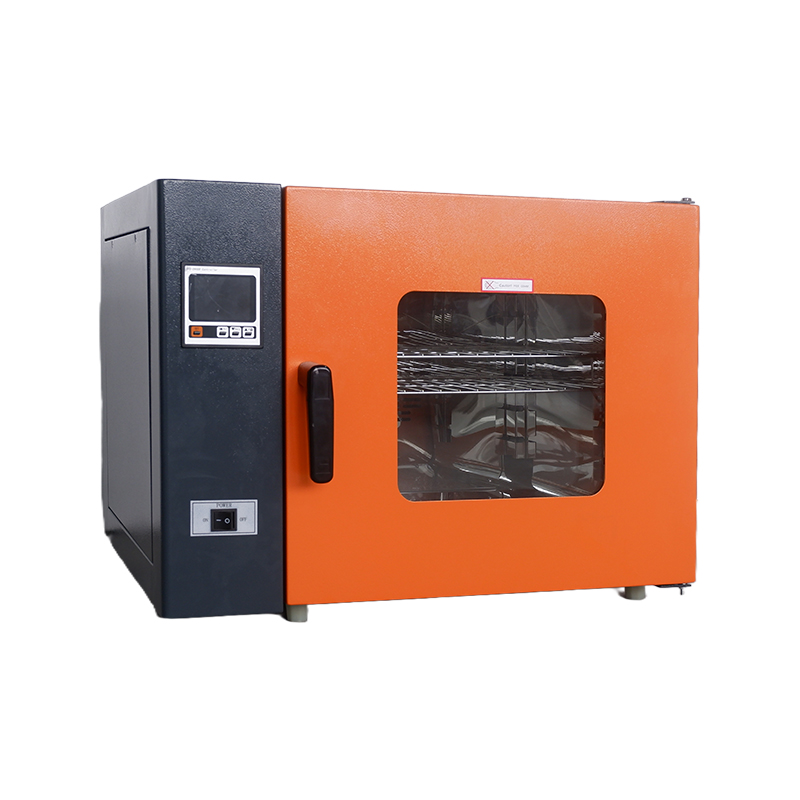 Horno de secado de alta precisión y alta confiabilidad a 200 ℃ Los hornos de secado de precisión, como equipos de tratamiento térmico de precisión, son equipos básicos indispensables en los modernos sistemas de investigación industrial y científica. Su principio central... Ver producto →
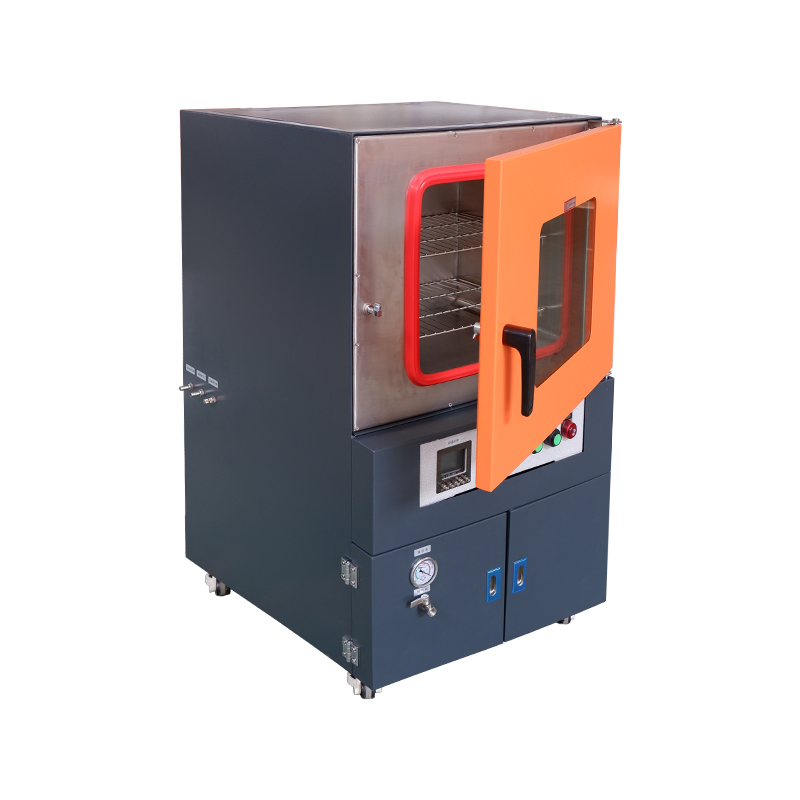
Después del tratamiento, las piezas salen del baño recubiertas de sal. Un enjuague con agua tibia elimina la mayor parte; el resto se esconde en cavidades e hilos. Un horno de secado al vacío extrae la humedad residual a baja temperatura, lo que evita la corrosión repentina y evita que la sal sobrante se rehidrate en las superficies mecanizadas.
 Horno de secado al vacío flexible y conveniente de apariencia exquisita Este producto presenta un diseño vertical que se sostiene sobre el piso, integrando eficientemente la bomba de vacío y la cámara de trabajo en una estructura única y compacta. Esto elimina... Ver producto →
Cumplimiento y documentación
Los hornos de sal se rigen por los mismos marcos de pirometría y calidad que cualquier otro equipo de tratamiento térmico: AMS 2750 para la industria aeroespacial, CQI-9 para la automoción, NADCAP para procesos especiales e ISO 9001 para la gestión de calidad general. Espere encuestas trimestrales de uniformidad de temperatura y controles mensuales de los instrumentos de control y registro, además de registros de extracción de humos y manifiestos de desechos de materiales que contienen nitrato o cianuro. Las tiendas que compran equipos con clasificación de seguridad basándose únicamente en el precio suelen descubrir el coste real más tarde; El mismo patrón aparece en todas las categorías de hardware de protección, incluidas Equipos a prueba de explosiones para áreas peligrosas. .
El tratamiento térmico con baño de sal es una herramienta específica, no una solución general. Ofrece velocidades de calentamiento, uniformidad y control isotérmico que ningún horno de gas iguala y, a cambio, exige una química de sal disciplinada, control de humedad, ventilación y un plan de desechos. Si sus piezas son delgadas, sus objetivos de distorsión son ajustados y sus volúmenes justifican la química, el proceso mantendrá su lugar en el suelo durante décadas. Si no es así, un sistema de vacío o de atmósfera del tamaño adecuado será más barato de operar y mucho más fácil de entregar al siguiente turno. Decida con el espesor de la sección y la tasa de desperdicio que tiene frente a usted, no con el precio de compra.
Enviar mensaje
Productos recomendados
Los productos ofrecidos por empresas famosas cuentan con la profunda confianza de los usuarios.
- CONTACTO
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Correo Electrónico )
- +86-13671719019 ( Móvil )
- +86-021-57440136 ( Teléfono )
- PRODUCTO
- ENLACE RÁPIDO
- Inicio
- Productos
- Acerca de nosotros
- Producción
- Proyectos
- Noticias
- Contáctenos
- MÓVIL
Copyright ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Todos reservados. Fabricantes de equipos de laboratorio

 Volver arriba
