
 English
 عربى

Noticias de la industria
Inicio / Noticias / Noticias de la industria / Guía de la industria de procesamiento térmico: equipos, tolerancias de temperatura y cumplimiento
Guía de la industria de procesamiento térmico: equipos, tolerancias de temperatura y cumplimiento
Fecha:2026, 09, 28
Un horno discontinuo configurado a 650 °C que funciona a 628 °C en la puerta y 671 °C en la pared trasera no enfrenta un pequeño problema de calibración. Después de un remojo de 45 minutos, esa extensión decide si un lote de acero para herramientas cumple con su especificación de dureza o regresa como retrabajo. Esa brecha es la realidad diaria de la industria de procesamiento térmico y explica por qué el punto de ajuste en el controlador suele ser el número menos informativo de la sala.
El procesamiento térmico cubre cualquier operación en la que el calor controlado, y generalmente una atmósfera controlada o un vacío, cambia un material. Abarca el tratamiento térmico y la sinterización de metales, la pasteurización, la esterilización y el escaldado de alimentos, el secado y curado en la producción de baterías y recubrimientos, y los pasos de horneado, desgasificación y recocido detrás de la fabricación de semiconductores y películas delgadas. El hardware parece diferente en cada segmento, pero la física y los riesgos de compra son notablemente similares.
La conclusión práctica: el procesamiento térmico es un asunto de tolerancia, no un asunto de temperatura. Cuatro variables deciden si un proceso se repite: uniformidad alcanzable, control de la atmósfera, la coincidencia entre la geometría de la carga y la transferencia de calor, y pruebas documentadas de que las tres se mantuvieron durante la ejecución. Los compradores que seleccionan el equipo alrededor de esos cuatro puntos, en lugar de solo alrededor de una temperatura máxima, evitan la mayoría de las sorpresas costosas.
Contenido
- 1 Las cuatro variables que deciden un proceso térmico
- 2 Adaptación del equipo al proceso
- 3 Métricas ocultas: dónde se ubican realmente el tiempo de ciclo y el costo
- 4 Cómo se distribuye la demanda de procesamiento térmico
- 5 Una secuencia de selección que evita errores costosos
- 6 Mantenimiento y cumplimiento: la parte poco glamorosa
Las cuatro variables que deciden un proceso térmico
Antes de comparar los números de catálogo, es útil separar lo que realmente cambia el resultado de un ciclo. Cada uno de los cuatro elementos siguientes puede invalidar una compra que de otro modo estaría bien especificada.
banda de uniformidad
La uniformidad se expresa como una banda a lo largo de un volumen de trabajo definido, por ejemplo /- 3 °C, /- 5 °C o /- 10 °C. Una cámara con una temperatura nominal de 300 °C sin una banda indicada no le dice casi nada al comprador. La banda también depende de la carga: una recámara vacía siempre luce mejor que una cargada.
atmósfera
El aire es la atmósfera más barata y la más agresiva químicamente. El nitrógeno suprime la oxidación, el hidrógeno y el gas que se forma reducen los óxidos superficiales y el vacío elimina tanto el oxígeno como los volátiles que escapan de la carga. La especificación del material, no la conveniencia del taller, debería decidir esto.
Geometría de transferencia de calor
La convección necesita espacio para que el gas se mueva, la radiación depende de la línea de visión de los elementos y la conducción depende de la presión de contacto. Apilar piezas más juntas para aumentar el rendimiento a menudo cambia el proceso efectivo más que aumentar el punto de ajuste.
Evidencia y trazabilidad
Los auditores y los clientes solicitan estudios de uniformidad de temperatura, registros de calibración de termopares y registros de datos continuos. Un proceso que nadie puede documentar es, a efectos comerciales prácticos, un proceso que nadie puede vender.
Adaptación del equipo al proceso
Fabricantes de equipos como Shanghai Dengsheng Instrument Manufacturing, cuyo línea de equipos térmicos Desde hornos de secado y cámaras de vacío hasta hornos, incubadoras y cámaras de prueba, tienden a organizar sus catálogos de la misma manera: por familia, no solo por temperatura. La siguiente comparación resume dónde cada familia gana su lugar.
Nota de la tabla: estos rangos son puntos de partida, no garantías. Los límites de trabajo reales cambian con la masa de la carga, la calidad del aislamiento, el ajuste del controlador y la clase de uniformidad que el comprador le pide al proveedor que certifique.
El vacío es el ejemplo más claro de por qué la física importa más que la etiqueta. Reducir la presión de la cámara reduce el punto de ebullición del agua y los disolventes, por lo que un secador al vacío puede eliminar la humedad a 60 °C que un horno atmosférico necesitaría 140 °C para desplazar. El mismo entorno también elimina el oxígeno, lo que detiene la oxidación de los polvos reactivos y previene la decoloración de la superficie de las piezas de cobre y plata.
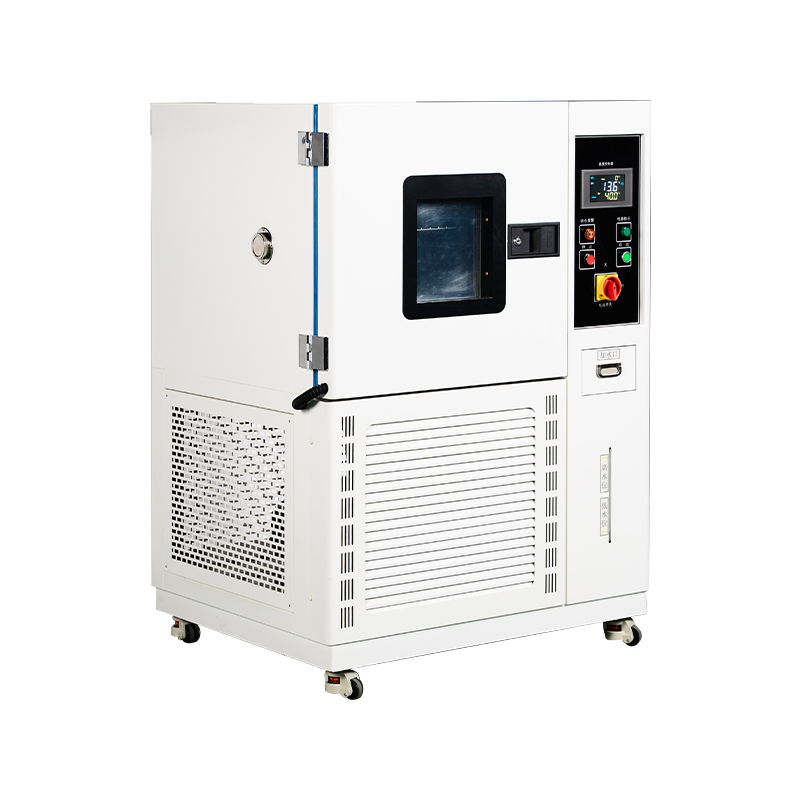
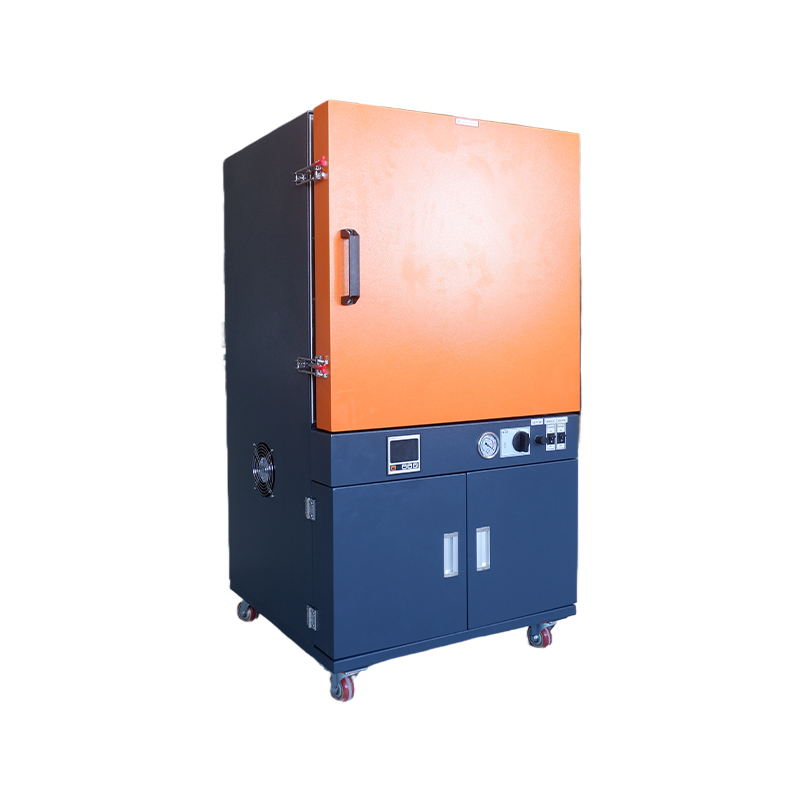
 Horno de secado al vacío flexible y conveniente de apariencia exquisita Este producto presenta un diseño vertical que se sostiene sobre el piso, integrando eficientemente la bomba de vacío y la cámara de trabajo en una estructura única y compacta. Esto elimina... Ver producto →
La contrapartida es la estructura del ciclo. El secado al vacío elimina la transferencia de calor por convección, por lo que el calentamiento depende de los estantes, la radiación y el contacto, y la bomba se convierte en un elemento de mantenimiento con intervalos de reemplazo de aceite o sellos. Un ingeniero de procesos que planifica esto obtiene un ciclo rápido, limpio y de baja temperatura. Quien no hereda tiempos de inactividad impredecibles de la bomba.
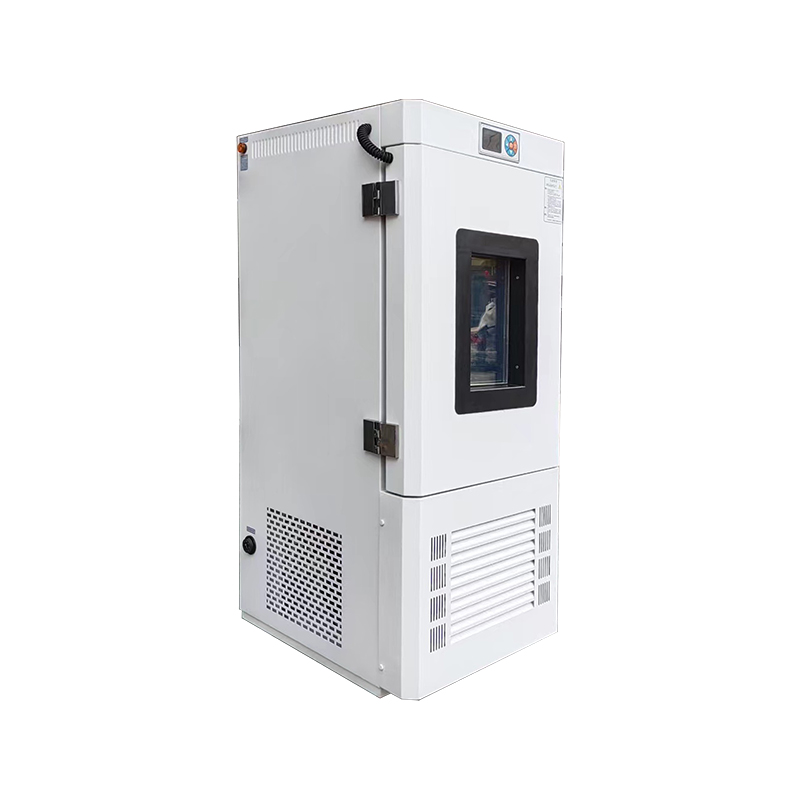
El trabajo de confiabilidad vuelve a seguir una lógica diferente. Las cámaras de prueba se especifican por el perfil de tensión que deben reproducir, no por una sola temperatura, y es por eso que una planta a menudo utilizará varios tipos de cámaras una al lado de la otra. En esta descripción general de tipos de cámaras de pruebas ambientales .
Métricas ocultas: dónde se ubican realmente el tiempo de ciclo y el costo
Las hojas de cotización rara vez muestran la distribución del tiempo dentro de un ciclo, pero esa distribución explica la mayor parte de los costos operativos. En un ciclo de convección típico para una carga de masa media, la descomposición se parece más o menos a esto.
aceleración
30%
30%
remojar
32%
32%
Enfriamiento
18%
18%
cargar y descargar
12%
12%
Registros y control de calidad
8%
8%
De ello se desprenden dos conclusiones. En primer lugar, el aumento es donde la demanda de energía alcanza su punto máximo y donde mejores sellos de puertas, aislamiento más grueso y ventiladores de recirculación del tamaño correcto se amortizan por sí solos. En segundo lugar, el enfriamiento es donde generalmente se introducen distorsión y tensión residual, razón por la cual el enfriamiento controlado es un parámetro del proceso en lugar de un período de espera.
Una tercera métrica permanece invisible hasta la primera auditoría: el tiempo necesario para demostrar que la cámara sigue siendo la que era cuando se instaló. Las plantas que registran estudios de uniformidad y fechas de calibración en el mismo sistema durante la producción pasan horas preparándose para una auditoría en lugar de días.
Cómo se distribuye la demanda de procesamiento térmico
A menudo se habla de la industria como si fuera un solo mercado. En la práctica, la demanda se concentra en cuatro grupos con especificaciones, expectativas de servicio y cargas de cumplimiento bastante diferentes.
- Tratamiento térmico y sinterización de metales: alrededor del 34 por ciento
- Procesos alimentarios, farmacéuticos y de esterilización: alrededor del 27 por ciento
- Procesamiento de semiconductores, electrónica y nuevos materiales: alrededor del 21 por ciento
- Validación de confiabilidad aeroespacial, automotriz y general: alrededor del 18 por ciento
La proporción de semiconductores y nuevos materiales es la que más rápido cambia de especificación. El secado de los electrodos de las baterías, por ejemplo, se ha desplazado hacia niveles de oxígeno más bajos y bandas de temperatura más estrictas porque la humedad residual y la oxidación de la superficie degradan el rendimiento de las celdas. Eso empuja a los compradores a optar por equipos de secado limpios purgados con nitrógeno o de clase 100 en lugar de un horno de taller estándar.
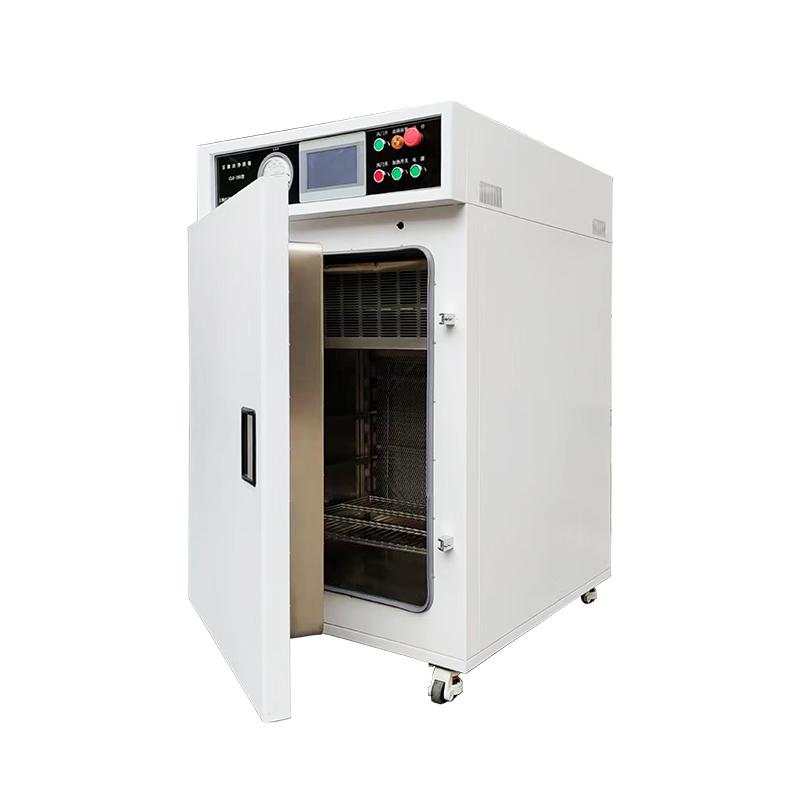 Estufa limpia resistente a altas temperaturas clase 100 de 250 ℃ El horno de secado para sala blanca Clase 100, también conocido como horno de horneado para sala blanca Clase 100 o gabinete de secado para sala blanca Clase 100, es un equipo especial que integra alta... Ver producto →
Los procesos térmicos alimentarios y farmacéuticos se encuentran en el otro extremo de la documentación. Los regímenes de pasteurización, los valores de letalidad de la esterilización y las comprobaciones de integridad de los contenedores se registran según un procedimiento definido, por lo que el equipo se juzga tanto por la reproducibilidad y la calidad del registro como por la velocidad de calentamiento.
Una secuencia de selección que evita errores costosos
La mayoría de los problemas de adquisición en esta industria se remontan a un error de secuencia: la cámara se elige antes de que se defina la ventana del proceso. Trabajar en el orden siguiente mantiene la decisión fundamentada.
1
Anota la ventana del proceso.
Indique la temperatura objetivo, la banda permitida, la duración del remojo, la velocidad de rampa máxima que tolera el material y la atmósfera. Si no se puede indicar la banda, el proceso aún no está lo suficientemente definido como para comprar equipo.
2
Mida la carga, no la cámara
La masa de carga, el material de la estantería y el patrón de apilamiento determinan cuánto calor debe mover el sistema. Una cámara que mantiene perfectamente la temperatura cuando está vacía puede quedarse varios grados por debajo con 200 kg de acero en su interior.
3
Haga coincidir la atmósfera con el riesgo
Los vapores de disolventes, los polvos finos y los gases reactivos cambian por completo los requisitos de protección. Cuando se pueden formar concentraciones inflamables, el equipo de calefacción estándar es la respuesta incorrecta, independientemente de su temperatura nominal.
4
Confirmar el alcance de la documentación.
Pregunte qué clase de uniformidad se certificará, qué método de inspección se utilizará y qué certificados de calibración acompañarán a la unidad. Estas respuestas a menudo separan dos cotizaciones que parecen idénticas en precio.
5
Modele la recuperación honestamente
Aritmética ilustrativa: una cámara que ejecuta dos ciclos de 20 racks por día con 200 USD de trabajo en proceso por rack maneja 8.000 USD diarios. Reducir la chatarra en un uno por ciento libera aproximadamente 80 dólares por día, unos 20.000 dólares en un año de 250 días, lo que con frecuencia excede el sobreprecio de una unidad más ajustada y mejor documentada.
Para cargas que contienen disolventes en áreas clasificadas, el gabinete, el ventilador, el controlador y el cableado deben cumplir con el mismo estándar de protección. Dividir un componente clasificado en una cámara estándar es un atajo común y costoso.
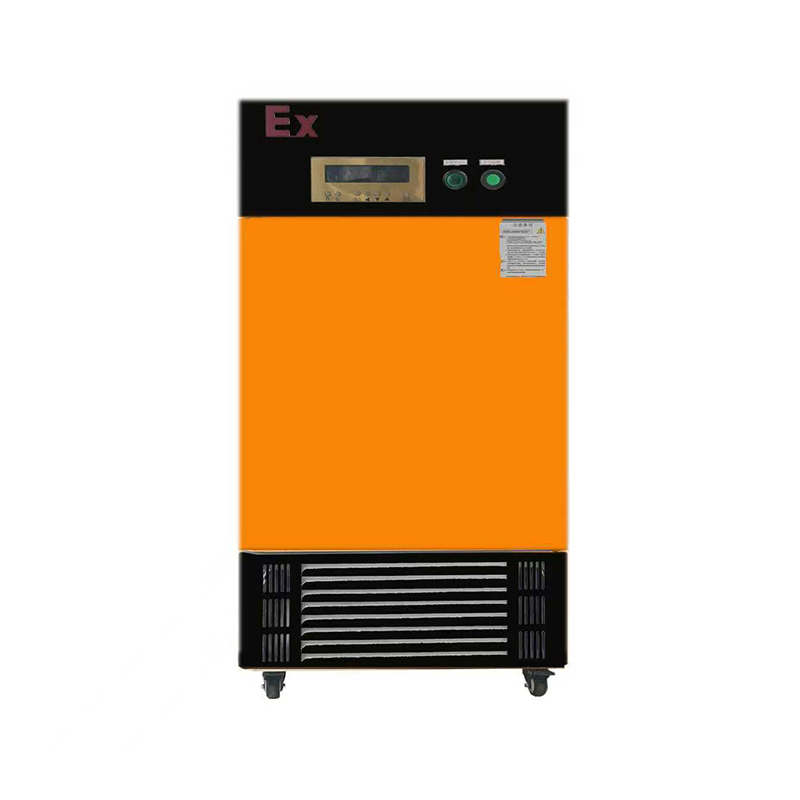 Cámara de prueba de humedad y temperatura alta y baja a prueba de explosiones La cámara de pruebas a prueba de explosiones para altas y bajas temperaturas es un equipo fundamental para las pruebas de precisión y seguridad industrial modernas. Su activo multicapa... Ver producto →
Mantenimiento y cumplimiento: la parte poco glamorosa
Un proceso térmico se degrada silenciosamente. Nada falla del todo; la banda simplemente se amplía uno o dos grados por año hasta que un lote queda fuera de las especificaciones. El mantenimiento programado es lo que mantiene el proceso dentro de la ventana definida en la puesta en servicio.
- Repita el estudio de uniformidad de temperatura en el intervalo que establezca la norma aplicable o los requisitos del cliente, y después de cualquier cambio en el aislamiento, los ventiladores o los herrajes de las puertas.
- Recalibrar los termopares de control y inspección según un cronograma documentado; Los sensores de deriva son la causa más común de una banda ensanchada.
- Reemplace las juntas y sellos de la puerta si están en condición, no si fallan. La compresión del sello es barata de verificar y costosa de ignorar.
- Realice el mantenimiento de bombas de vacío, filtros y sopladores en intervalos de horas y registre los cambios de aceite como parte del historial del proceso.
- Mantenga registros continuos de temperatura, certificados de calibración y registros de mantenimiento en un archivo que los auditores puedan seguir sin ayuda.
Para las plantas de fabricación, el sistema de calidad es la columna vertebral de todo esto. Una instalación que opera según ISO 9001 con su propio laboratorio de pruebas normalmente puede realizar estudios de uniformidad y pruebas de aceptación antes del envío, lo que reduce el riesgo de que una cámara llegue con una banda no verificada. Vale la pena preguntar directamente a un proveedor qué pruebas se realizan internamente, qué instrumentación se utiliza y si esos registros viajan con la unidad.
Las instalaciones protegidas contra explosiones añaden una segunda capa: la integridad del gabinete, los sistemas de purga, la lógica de enclavamiento y los prensaestopas necesitan inspecciones periódicas, y cualquier modificación en el campo puede invalidar la certificación original. Tratar esa certificación como una propiedad permanente del equipo en lugar de una condición que debe mantenerse es una forma confiable de no pasar una auditoría.
La industria del procesamiento térmico premia la precisión de una manera específica. Dos plantas pueden comprar cámaras técnicamente similares y terminar con rendimientos completamente diferentes, porque una definió su ventana de proceso antes de la compra y la otra esperaba que el equipo la definiera. El orden de las operaciones importa más que el folleto.
Comience con la tolerancia que realmente pueda mantener, elija la atmósfera y el método de transferencia de calor que exige el material, documente todo lo que produce el proceso y mantenga el sistema como un activo del proceso en lugar de una utilidad. Ese enfoque mantiene un calefactor, un horno o una cámara de pruebas funcionando para lo que fueron comprados cinco años después de la instalación, que es la única cifra de rendimiento que finalmente cuenta.
Enviar mensaje
Productos recomendados
Los productos ofrecidos por empresas famosas cuentan con la profunda confianza de los usuarios.
- CONTACTO
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Correo Electrónico )
- +86-13671719019 ( Móvil )
- +86-021-57440136 ( Teléfono )
- PRODUCTO
- ENLACE RÁPIDO
- Inicio
- Productos
- Acerca de nosotros
- Producción
- Proyectos
- Noticias
- Contáctenos
- MÓVIL
Copyright ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Todos reservados. Fabricantes de equipos de laboratorio

 Volver arriba
