
 English
 عربى

Noticias de la industria
Inicio / Noticias / Noticias de la industria / Tipos de hornos de sinterización: una guía completa para laboratorios y uso industrial
Tipos de hornos de sinterización: una guía completa para laboratorios y uso industrial
Fecha:2026, 10, 08
Si sus procesos de sinterización producen una densidad inconsistente, un crecimiento de grano no deseado o una contracción impredecible, el tipo de horno suele ser la primera variable a examinar. Un horno de sinterización hace más que alcanzar altas temperaturas: controla la atmósfera, la velocidad de calentamiento, el perfil de enfriamiento y la uniformidad de la temperatura. Esos cuatro factores determinan si un compacto en polvo se convierte en un componente confiable o en un lote de chatarra. A continuación se muestra un desglose práctico de los principales tipos de hornos de sinterización, las ventajas y desventajas entre ellos y cómo adaptar un horno a su material y volumen de producción.
Conclusión clave: Para la mayoría de las producciones de laboratorio y de lotes pequeños, los hornos de sinterización al vacío ofrecen el mejor equilibrio entre control de la atmósfera y costo. Los hornos de atmósfera se adaptan al procesamiento continuo de gran volumen, los hornos de prensado en caliente manejan materiales difíciles de densificar y los hornos de microondas brindan un calentamiento rápido para cerámicas específicas. Seleccionar el tipo incorrecto puede duplicar los tiempos de ciclo y aumentar las tasas de rechazo.
Contenido
- 1 Principios básicos: lo que debe controlar un horno de sinterización
- 2 Tipos de hornos de sinterización: un desglose detallado
- 3 Comparación de datos: parámetros clave entre tipos de hornos
- 4 Métricas ocultas: eficiencia de calefacción y demanda de energía
- 5 Distribución de aplicaciones industriales
- 6 Guía de selección: un enfoque paso a paso
- 7 Recomendaciones de mantenimiento y cumplimiento
Principios básicos: lo que debe controlar un horno de sinterización
La sinterización une partículas mediante difusión atómica a temperaturas inferiores al punto de fusión del material. El horno debe gestionar cuatro variables críticas simultáneamente:
- Uniformidad de temperatura: Las variaciones superiores a ±5°C en toda la carga de trabajo provocan una densificación y distorsión desiguales. Los hornos de producción típicos especifican entre ±3 °C y ±5 °C en la zona caliente.
- Composición de la atmósfera: El oxígeno, el nitrógeno, el hidrógeno, el argón o el vacío interactúan de forma diferente con la superficie del polvo. El oxígeno residual por encima de 10 ppm puede oxidar los metales e inhibir la unión.
- Tasas de calefacción y refrigeración: Las rampas controladas previenen el choque térmico y gestionan la eliminación del aglutinante. Las velocidades de rampa de 1°C/min a 20°C/min son comunes, dependiendo del espesor de la pieza.
- Presión y flujo de gas: Los niveles de vacío por debajo de 10 Pa reducen la contaminación, mientras que la presión positiva ayuda a la eliminación del aglutinante y la transferencia de calor.
Comprender estos principios ayuda a reducir las opciones entre los tipos de hornos.
Tipos de hornos de sinterización: un desglose detallado
Hornos de sinterización al vacío
Los hornos de vacío evacuan la cámara para eliminar el oxígeno y otros contaminantes antes de calentarlos. Normalmente operan desde las 10 -3 a 10 -5 mbar. Este entorno es adecuado para metales reactivos como titanio, circonio y tantalio, así como para carburos cementados y cerámicas de alta pureza. Como no se produce convección de gas, la transferencia de calor depende de la radiación, lo que exige una cuidadosa colocación de los elementos y orientación de la carga de trabajo.
Un horno de sinterización al vacío suele alcanzar temperaturas máximas de entre 1200 °C y 2200 °C. Los tiempos de ciclo varían de 4 a 12 horas para cargas por lotes. Una limitación: el vacío por sí solo no puede eliminar de manera eficiente los aglutinantes a base de carbono; A menudo se requiere un paso de eliminación de ligaduras por separado o una purga de gas a presión parcial.
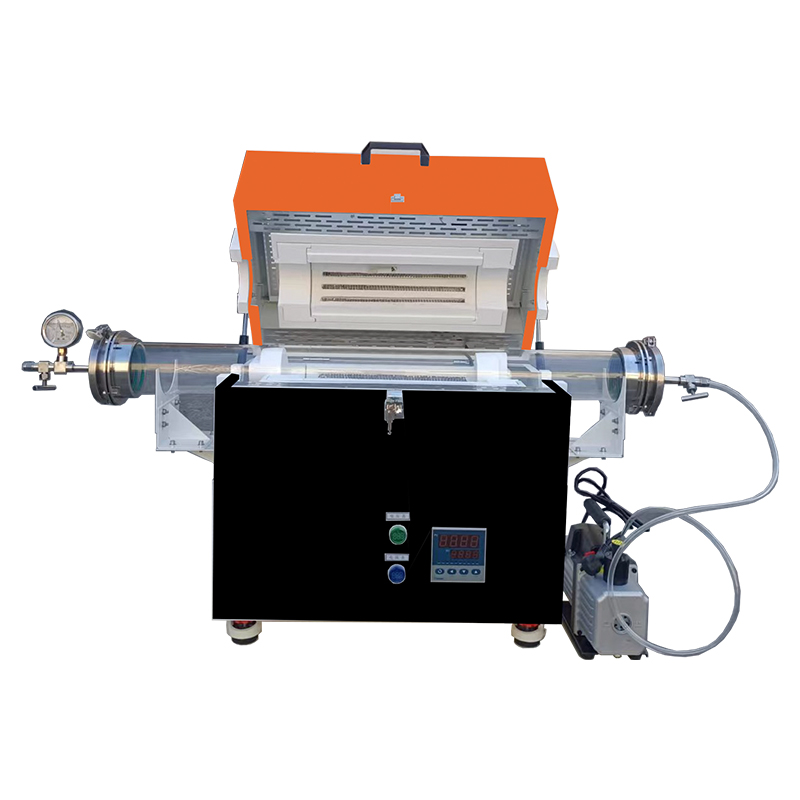 Horno tubular de vacío antioxidante con opciones de 1200 a 1700 °C Un horno de tubo de vacío para investigación y procesamiento de lotes pequeños a alta temperatura, que ofrece modelos de 1200 °C, 1400 °C y 1700 °C, atmósferas controladas y cambio rápido de atmósfera. Ver producto →
Para la investigación y la producción de lotes pequeños donde el riesgo de oxidación es alto, un horno tubular de vacío proporciona una plataforma flexible. Permite un cambio rápido de atmósfera y un control preciso de la temperatura en múltiples puntos de ajuste.
Hornos de sinterización atmosférica
Los hornos de atmósfera introducen un gas controlado (normalmente nitrógeno, hidrógeno, argón o una mezcla) para desplazar el oxígeno y, en ocasiones, participar en la reacción de sinterización. Las atmósferas de hidrógeno ofrecen condiciones reductoras y una alta conductividad térmica, lo que las hace ideales para aceros inoxidables y aleaciones de cobre. El nitrógeno es más seguro y económico, pero requiere un punto de rocío bajo para evitar la oxidación.
Estos hornos suelen funcionar de forma continua con correas de malla o mecanismos de empuje, alcanzando rendimientos de cientos de kilogramos por hora. Las temperaturas máximas generalmente oscilan entre 1.100°C y 1.600°C, limitadas por la aleación utilizada para la retorta o mufla. Los caudales de gas deben ajustarse para equilibrar el costo y la pureza de la atmósfera; un caudal típico es de 10 a 30 litros por minuto por metro cuadrado de superficie de carga.
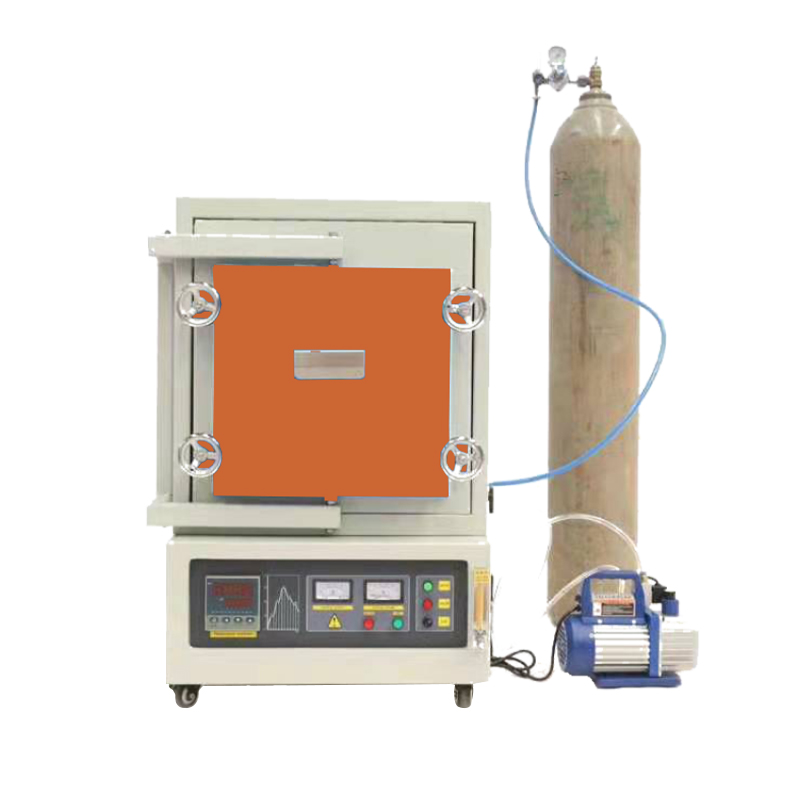 Horno de atmósfera de vacío con función de temporizador para tratamiento térmico controlado Un horno de atmósfera de vacío que admite modos alternos de vacío y gas, útil para desaglutinar y sinterizar sin transferir cargas de trabajo, con atmósferas inertes, reductoras o carbonitrurantes. Ver producto →
Cuando un proceso requiere alternar atmósferas de vacío y gas, un horno de atmósfera de vacío ofrece la flexibilidad de ambos modos en una sola cámara. Este diseño admite la desaglomeración al vacío y la sinterización bajo presión positiva sin transferir la carga de trabajo.
Hornos de sinterización por prensado en caliente
Los hornos de prensado en caliente aplican presión uniaxial (normalmente de 10 a 50 MPa) durante el calentamiento, lo que acelera la densificación y reduce la temperatura de sinterización entre 100 °C y 300 °C. Este método es esencial para materiales que resisten la sinterización en estado sólido, como el carburo de boro, el nitruro de silicio y ciertos intermetálicos.
Los troqueles y punzones de grafito son comunes, lo que limita las opciones de atmósfera al vacío o al gas inerte. Los tiempos de ciclo son más largos (de 6 a 24 horas) porque la carga debe calentarse, prensarse y enfriarse sin romper el troquel. El consumo de energía por pieza es mayor que el de la sinterización sin presión, por lo que el prensado en caliente suele reservarse para componentes de alto valor o cuando la densidad total no es negociable.
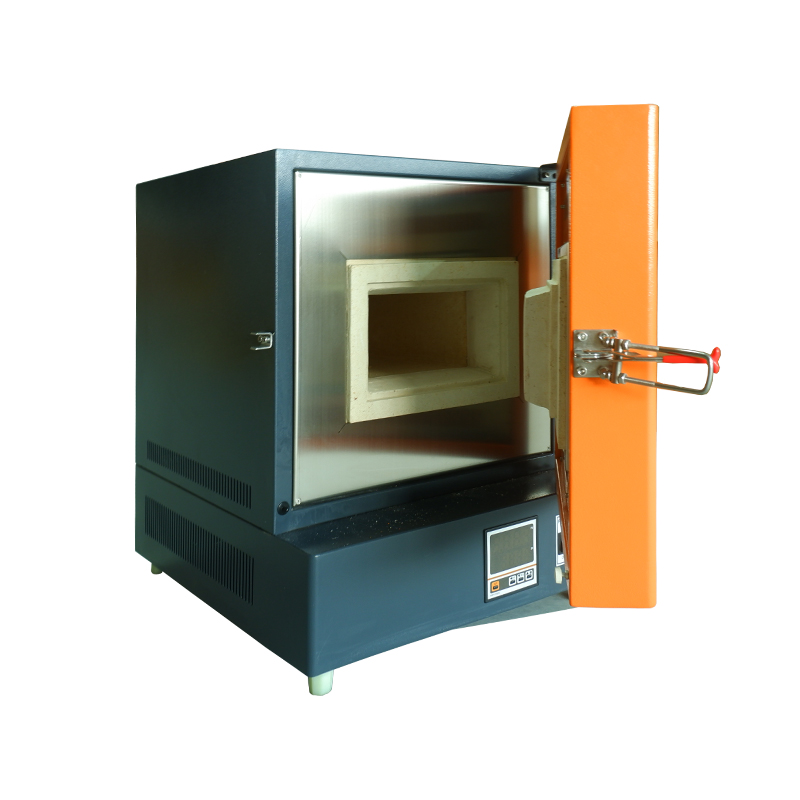 Stable-Performance Box-Type Resistance Furnace for Laboratory and Industrial R&D Horno de resistencia tipo caja para sinterización general a alta temperatura, tratamiento térmico y pruebas a escala de laboratorio, con modelos de 1000°C, 1200°C y 1300°C. Ver producto →
Para la sinterización general a alta temperatura sin presión, un horno de resistencia tipo caja proporciona una solución robusta y rentable. Maneja temperaturas de hasta 1300 °C y es muy adecuado para pruebas a escala de laboratorio y pequeños lotes de producción.
Hornos de sinterización por microondas
Los hornos de microondas acoplan energía electromagnética directamente al material, generando calor volumétricamente en lugar de a través de radiación superficial. Esto puede reducir los tiempos de sinterización entre un 50 % y un 90 % y reducir el consumo de energía hasta un 70 % para determinadas cerámicas como la alúmina y el circonio.
El desafío reside en el acoplamiento uniforme. Los materiales con baja pérdida dieléctrica a temperatura ambiente pueden necesitar un susceptor para iniciar el calentamiento. El control de la temperatura también es más complejo porque los termopares convencionales interfieren con el campo de microondas, lo que requiere pirometría óptica. Las temperaturas máximas alcanzan entre 1.600 °C y 1.800 °C en las unidades de producción, con tamaños de cámara típicamente más pequeños que los hornos de vacío o atmosféricos comparables.
Comparación de datos: parámetros clave entre tipos de hornos
La siguiente tabla resume los rangos operativos típicos y las consideraciones. Los valores son representativos y varían según el fabricante y la configuración.
Parámetro
vacío
atmósfera
Prensa caliente
Microondas
temperatura máxima
1.200–2.200°C
1.100–1.600°C
1.200–2.000°C
1.600–1.800°C
atmósfera
vacío (10 -3 –10 -5 mbar)
N 2 , h 2 , Ar, mezclas
vacío or inert gas
Gas inerte o aire
Presión
Ninguno (vacío)
Casi atmosférico
10–50 MPa uniaxiales
Ninguno
Tasa de calentamiento
1–10°C/minuto
2–20°C/minuto
1–5°C/minuto
10–100°C/minuto
Tiempo de ciclo típico
4-12 horas
2–8 h (continuo)
6-24 h
0,5 a 3 horas
Tabla 1: Parámetros representativos de los tipos de hornos de sinterización más comunes. Los valores reales dependen del material, la carga y el diseño del equipo.
Métricas ocultas: eficiencia de calefacción y demanda de energía
Más allá de la temperatura y la atmósfera, el consumo de energía por kilogramo de pieza sinterizada separa las opciones económicas de las caras. El siguiente cuadro compara la demanda relativa de energía para una carga típica de 1 kg de polvo de acero, normalizada a la sinterización al vacío al 100%.
vacío
100%
atmósfera
85%
prensa caliente
140%
Microondas
60%
La sinterización por microondas utiliza la menor cantidad de energía por pieza, pero tiene una compatibilidad de materiales limitada. El prensado en caliente es el que más consume debido a la presión simultánea y los largos ciclos de enfriamiento. Los hornos atmosféricos se benefician del funcionamiento continuo, distribuyendo la energía entre más piezas.
Distribución de aplicaciones industriales
Los hornos de sinterización sirven a diversos sectores. El siguiente gráfico circular muestra una distribución típica de las ventas de hornos por área de aplicación, según datos recientes de la industria para sistemas continuos y por lotes.
La industria automotriz y aeroespacial impulsan la demanda de hornos de vacío y atmosféricos que manejan grandes lotes de piezas estructurales. Las aplicaciones médicas prefieren los hornos de vacío para implantes de titanio y los hornos de prensado en caliente para restauraciones dentales de cerámica. Los sectores de la electrónica y la energía utilizan hornos atmosféricos para materiales magnéticos y hornos de microondas para componentes de pilas de combustible de óxido sólido.
Guía de selección: un enfoque paso a paso
La elección del horno adecuado sigue una secuencia lógica. Saltarse pasos a menudo conduce a equipos sobredimensionados o piezas de calidad inaceptable.
- Defina la sensibilidad del material y la atmósfera: Compruebe si el polvo reacciona con oxígeno, nitrógeno o hidrógeno. El titanio y el circonio requieren un vacío inferior a 10 -2 mbar. Las aleaciones de cobre toleran el nitrógeno pero necesitan condiciones reductoras para la eliminación del óxido.
- Determine la densidad y microestructura requeridas: Si la densidad total es obligatoria y la sinterización sin presión falla, se hace necesario el prensado en caliente o la sinterización HIP. Para una densidad del 90 al 95%, puede ser suficiente la sinterización al vacío o en atmósfera.
- Establecer perfil de temperatura y tiempo: Utilice calorimetría diferencial de barrido o dilatometría para identificar el inicio de la sinterización. Asegúrese de que el horno pueda alcanzar las velocidades de rampa requeridas sin sobrepasarse.
- Calcule el rendimiento y el tamaño de la carga: Los hornos discontinuos se adaptan a una producción variada; Los hornos continuos destacan por sus grandes volúmenes de piezas idénticas. Calcule el tiempo del ciclo, incluido el calentamiento, el remojo y el enfriamiento.
- Evalúe el costo total de propiedad: Incluye energía, gas atmosférico, mantenimiento y consumibles. Un horno de vacío puede costar más por adelantado pero utiliza menos gas que un horno atmosférico que funciona con hidrógeno.
Recomendaciones de mantenimiento y cumplimiento
Incluso un horno bien elegido se degrada sin el cuidado adecuado. Siga estas prácticas para proteger su inversión y cumplir con los estándares de la industria:
- Calibrar termopares trimestralmente: Una deriva de 5°C puede alterar la densidad en un 2%. Utilice un termopar de referencia certificado y documente los resultados.
- Inspeccione los sellos y las líneas de gas mensualmente: Las fugas de vacío aumentan los niveles de oxígeno y prolongan el tiempo de bombeo. Las pruebas de fugas de helio detectan pequeñas fugas que una prueba de aumento de presión no detecta.
- Reemplace los elementos calefactores bajo condición: Los elementos de grafito se erosionan; Los elementos de molibdeno se vuelven quebradizos. Mantenga juegos de repuesto y registre los cambios de resistencia.
- Cumplir con las normas de seguridad: NFPA 86 para hornos y hornos, AMS 2750 para tratamiento térmico aeroespacial e ISO 9001 para gestión de calidad. Los sistemas de hidrógeno requieren ventilación adicional y detección de gas.
- Documente cada ciclo: La trazabilidad ayuda a diagnosticar problemas de calidad y satisface las auditorías de los clientes. Registre la temperatura, la atmósfera, la presión y la velocidad de enfriamiento.
Los costos de mantenimiento de rutina suelen representar entre el 3% y el 5% del precio de compra del horno anualmente. Descuidarlo puede provocar fallos prematuros y tiempos de inactividad no planificados que cuesten mucho más que el mantenimiento en sí.
Adaptar un horno de sinterización a su material, volumen de producción y estándar de calidad es una decisión que vale la pena tras miles de ciclos. Comience con la sensibilidad atmosférica del material y luego analice el perfil de temperatura, el rendimiento y el costo total. El tipo de horno adecuado (vacío, atmósfera, prensado en caliente o microondas) brindará una densidad constante, una contracción predecible y un menor costo por pieza buena.
Enviar mensaje
Productos recomendados
Los productos ofrecidos por empresas famosas cuentan con la profunda confianza de los usuarios.
- CONTACTO
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Correo Electrónico )
- +86-13671719019 ( Móvil )
- +86-021-57440136 ( Teléfono )
- PRODUCTO
- ENLACE RÁPIDO
- Inicio
- Productos
- Acerca de nosotros
- Producción
- Proyectos
- Noticias
- Contáctenos
- MÓVIL
Copyright ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Todos reservados. Fabricantes de equipos de laboratorio

 Volver arriba
