
 English
 عربى

Noticias de la industria
Inicio / Noticias / Noticias de la industria / Cómo tratar térmicamente el acero inoxidable: procesos, temperaturas y consejos para el horno
Cómo tratar térmicamente el acero inoxidable: procesos, temperaturas y consejos para el horno
Fecha:2026, 09, 14
Una vez, un ingeniero de planta envió un lote de soportes de acero inoxidable 304 al mismo ciclo de endurecimiento utilizado para las cuchillas de acero inoxidable 420. Los soportes salieron sin cambios en dureza, cubiertos de incrustaciones pesadas y con precipitados de carburo de cromo que destruyeron su resistencia a la corrosión. El horno hizo exactamente lo que le dijeron. El verdadero error ocurrió antes de la carga: la familia de aleaciones no era correcta para la receta.
Conclusión central: El tratamiento térmico del acero inoxidable no es un proceso único. Sólo los grados martensíticos y de endurecimiento por precipitación responden al endurecimiento por enfriamiento. Los grados austeníticos, ferríticos y dúplex se tratan térmicamente para recocido, recocido en solución o alivio de tensiones, y pasarlos por un ciclo de endurecimiento aumenta los costos sin agregar dureza.
Esta guía cubre qué aleaciones se pueden endurecer, los procesos de tratamiento térmico y los rangos de temperatura utilizados en la práctica, parámetros menos obvios que deciden la calidad y qué buscar en los equipos de hornos para el tratamiento térmico de acero inoxidable.
Contenido
- 1 Haga coincidir el proceso con la familia de aleaciones
- 2 Procesos de tratamiento térmico y rangos de trabajo.
- 3 Dónde se utiliza acero inoxidable tratado térmicamente
- 4 Parámetros ocultos que deciden el éxito
- 5 Un flujo de trabajo práctico para el tratamiento térmico
- 6 Elegir el equipo del horno y estimar el retorno de la inversión
- 7 Mantenimiento y cumplimiento
Haga coincidir el proceso con la familia de aleaciones
El acero inoxidable contiene al menos aproximadamente un 10,5% de cromo, pero la familia de aleaciones determina cómo responde el material a la temperatura. La templabilidad depende de si la microestructura se transforma en martensita durante el enfriamiento. Las cinco familias se comportan de manera muy diferente:
Martensítico (410, 420, 440C)
Endurecible. Austenitizar a 980-1065°C, enfriar en aceite o aire, luego templar a 150-650°C. Se utiliza para cubiertos, instrumentos quirúrgicos, ejes y piezas de válvulas.
Endurecimiento por precipitación (17-4 PH, 15-5 PH)
La solución se recoce cerca de 1040 °C y luego se envejece a 480-620°C. Combina alta resistencia con buena resistencia a la corrosión; común en hardware aeroespacial.
Austenítico (304, 316)
No endurecible por el calor. El recocido en solución a 1010-1120°C con enfriamiento rápido restaura la resistencia a la corrosión; El alivio de tensión a 425-925°C reduce la tensión residual.
Ferrítico (430, 446)
En gran medida no endurecible. Recocido a 780-950 °C para suavidad y ductilidad. El fortalecimiento proviene principalmente del trabajo en frío, no del calor.
Dúplex (2205, 2507)
Recocido en solución a 1020-1100 °C seguido de enfriamiento con agua. Evite tiempos prolongados en el rango de 650-950 °C, donde se produce la fragilización de la fase sigma.
Una verificación rápida del certificado de la fábrica o una lectura positiva de identificación de material (PMI) previene la mayoría de los errores. Una bobina mal identificada puede producir un lote completo de piezas que no pasan las pruebas de dureza o corrosión.
Procesos de tratamiento térmico y rangos de trabajo.
Seis ciclos cubren casi todos los trabajos rutinarios de tratamiento térmico de acero inoxidable. Los rangos siguientes son puntos de partida; Confirme siempre con las especificaciones del proveedor de la aleación.
Tabla: rangos de trabajo típicos para ciclos comunes de tratamiento térmico de acero inoxidable. Confirme siempre con las especificaciones del proveedor de la aleación.
Dónde se utiliza acero inoxidable tratado térmicamente
Los componentes de acero inoxidable tratados térmicamente tienden a ser críticos para la seguridad o el desgaste. Una estimación razonable de la distribución del uso final es la siguiente:
Aeroespacial: 28%
Automotriz: 22%
Médico y quirúrgico: 18%
Herramientas y cubiertos: 17%
Energía y productos químicos: 15%
La industria aeroespacial impulsa la demanda de calidades endurecidas por precipitación para reducir el peso y mantener la resistencia. La automoción utiliza piezas martensíticas en ejes, sistemas de combustible y componentes de transmisión. Las aplicaciones médicas y de cuchillería dependen de una alta dureza y retención de los bordes. El procesamiento energético y químico se basa en grados austeníticos y dúplex recocidos en solución para lograr resistencia a la corrosión. Esta diferencia también explica los requisitos del equipo: buena uniformidad de temperatura, control de la atmósfera, ciclos de proceso documentados y trazabilidad.
Parámetros ocultos que deciden el éxito
Las buenas recetas son necesarias pero no suficientes. La diferencia entre un ciclo confiable y uno no confiable generalmente radica en detalles que son fáciles de pasar por alto:
- Tiempo de remojo: alcanzar el punto de ajuste no es lo mismo que estar a temperatura. Una regla común es 30 minutos de inmersión por cada 25 mm de sección transversal después de que el termopar de carga alcance el objetivo, con tiempo adicional para cargas densas.
- Control de atmósfera: en el aire, los grados martensíticos con alto contenido de carbono pierden carbono superficial (descarburación), lo que produce una superficie suave y de baja fatiga. Para el endurecimiento final a 440°C, se prefiere vacío o gas inerte.
- Velocidad de transferencia de enfriamiento: mueva las piezas del horno al enfriamiento en segundos. Las hojas delgadas a menudo se templan entre placas de aluminio para evitar la distorsión.
- Temperamentoarse con prontitud: temple los grados martensíticos inmediatamente después del enfriamiento para evitar grietas y utilice un temple doble para estabilizar la estructura.
- Austenita retenida: un tratamiento bajo cero entre enfriamiento y revenido convierte la austenita retenida y normalmente agrega 1-2 HRC en grados con alto contenido de carbono.
La curva de templado a continuación muestra por qué el paso de templado también es una decisión de diseño. Estos son valores típicos para un grado martensítico con alto contenido de carbono (440 °C); Cada aleación se comporta de manera ligeramente diferente.
Respuesta de templado típica del acero inoxidable 440C (valores ilustrativos). El endurecimiento secundario aparece alrededor de 450 °C.
Tenga en cuenta que el templado en el rango de 425-550 °C puede reducir la resistencia a la corrosión en algunos grados martensíticos. Seleccione el rango de templado teniendo en cuenta el entorno de servicio, no solo el objetivo de dureza.
Un flujo de trabajo práctico para el tratamiento térmico
Para una pieza martensítica o que endurece por precipitación, la siguiente secuencia produce resultados repetibles.
1
Identificar el grado y las propiedades objetivo.
Confirme la familia de aleaciones y decida si necesita máxima dureza, tenacidad o resistencia a la corrosión. Esta única decisión determina todos los parámetros posteriores.
2
Limpiar la carga
Desengrasar y quitar cal y tinta de marcar. El aceite residual o los residuos orgánicos provocan una captación desigual de carbono y una descarburación local.
3
austenitizar
Precaliente si el grado lo requiere, luego lleve la carga a la temperatura de austenitización. Remoje según la sección transversal, utilizando un termopar de carga en lugar de la lectura del controlador.
4
apagar
Transfiera rápidamente y utilice el medio especificado (aceite, aire, polímero o placas). Mantenga el aceite de enfriamiento en su ventana de temperatura de trabajo para evitar partes blandas o agrietadas.
5
Temper
Templar inmediatamente después del enfriamiento, ejecutar uno o dos ciclos y enfriar a temperatura ambiente entre ciclos. Registre el tiempo de remojo y la temperatura real de la pieza.
6
verificar
Realice pruebas de dureza Rockwell C, verifique si hay incrustaciones o descarburación y utilice un examen de microestructura cuando sea necesario. Documente cada carga para su trazabilidad.
Elegir el equipo del horno y estimar el retorno de la inversión
El horno adecuado para el tratamiento térmico del acero inoxidable debe alcanzar al menos 1100 °C para la mayoría de los austenitizados martensíticos y de PH, mantener la uniformidad en toda la zona de trabajo y controlar la atmósfera. un serie de hornos de alta temperatura cubrir 1000-1300 °C es la columna vertebral de una tienda de este tipo.
Para la austenitización y el recocido de lotes pequeños a medianos, un horno de resistencia tipo caja con calentamiento por múltiples lados proporciona una buena uniformidad sin un sistema de gas complejo:
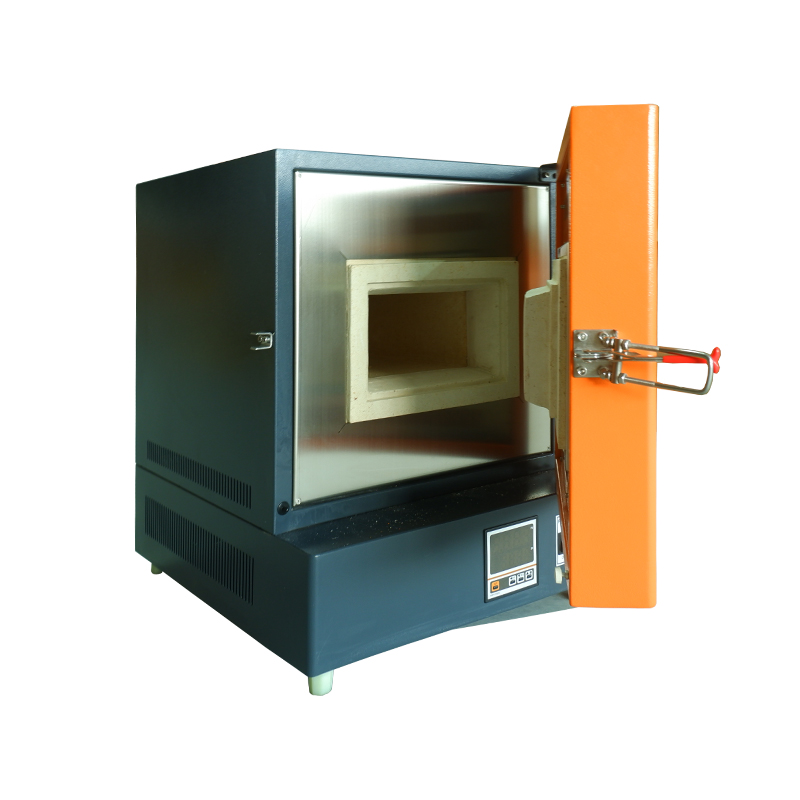 Horno de resistencia tipo caja estable para tratamiento térmico por lotes pequeños y medianos Este horno de resistencia tipo caja ofrece un calentamiento unilateral uniforme, lo que lo hace muy adecuado para austenizar y recocer lotes pequeños y medianos en laboratorios e investigación y desarrollo sin sistemas de gas complejos. Ver producto →
Cuando se requieren superficies brillantes (por ejemplo, endurecer instrumentos quirúrgicos o hojas de cuchillos), un horno de atmósfera al vacío evita incrustaciones y descarburación y elimina gran parte de la necesidad de rectificado posterior al proceso:
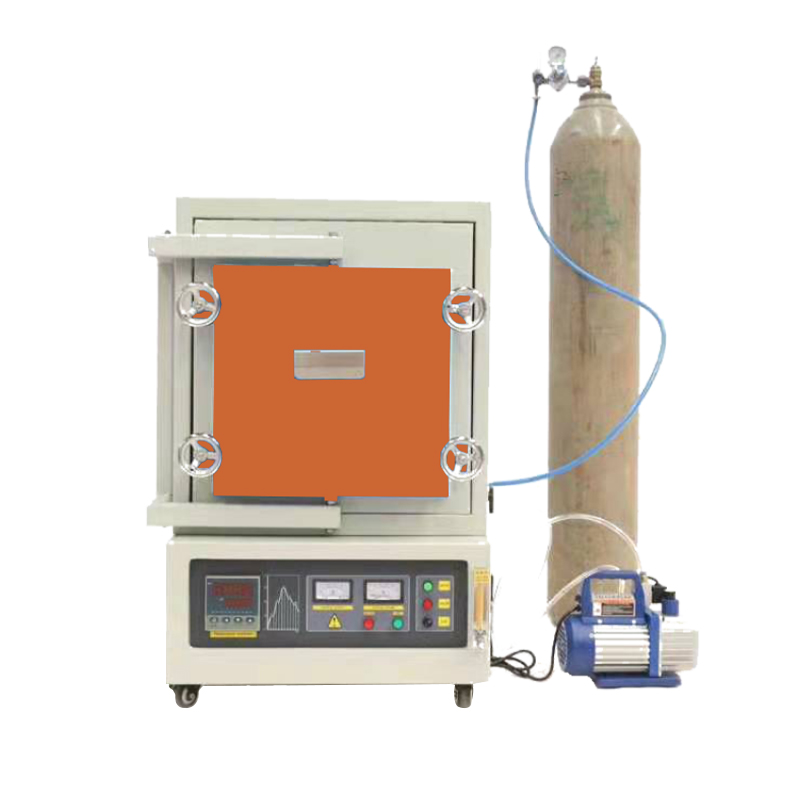 Horno de atmósfera al vacío con temporizador para endurecimiento de superficies brillantes Adecuado para endurecer instrumentos quirúrgicos o hojas de cuchillos, este horno de atmósfera al vacío evita las incrustaciones y la descarburación, lo que reduce la necesidad de rectificado posterior al proceso y permite el procesamiento en atmósfera controlada. Ver producto →
Para los laboratorios de I+D que procesan lotes pequeños de diferentes grados, un horno tubular con entradas de gas inerte permite cambios rápidos de atmósfera y pruebas de recetas sencillas:
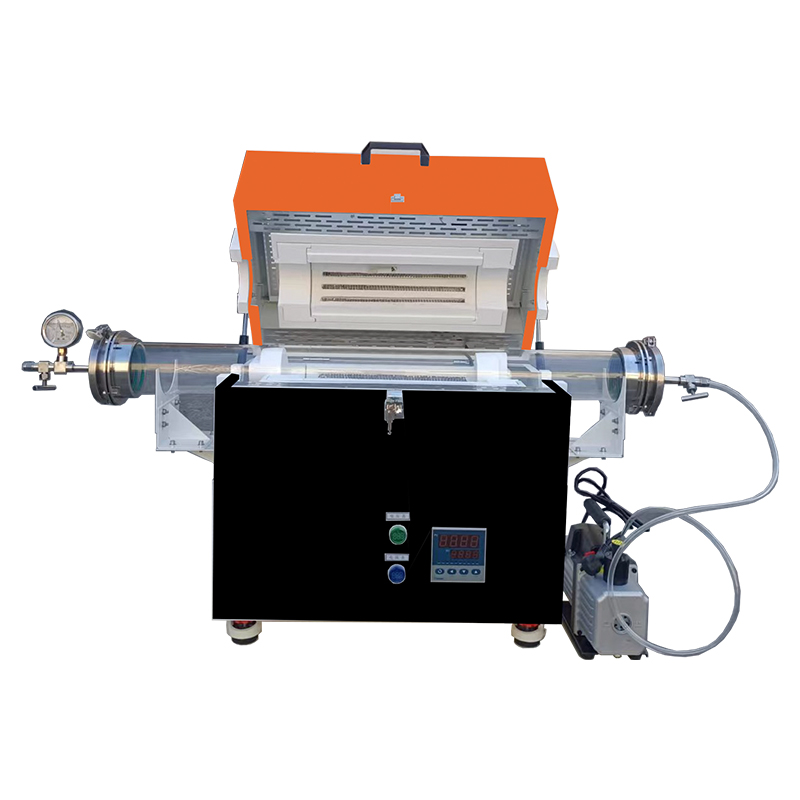 Horno de tubo de vacío antioxidante con múltiples opciones de temperatura Como opción de menor costo inicial, este horno tubular de atmósfera de aire proporciona una uniformidad moderada y funciona para recocido simple y piezas martensíticas con bajo contenido de carbono, ideal para laboratorios que cuidan su presupuesto. Ver producto →
Horno de mufla
Costo inicial más bajo. Atmósfera de aire, uniformidad moderada. Funciona para recocido simple y piezas martensíticas con bajo contenido de carbono.
Horno de resistencia tipo caja
Equilibrio de costes y control. Buena uniformidad hasta 1300 °C con calentamiento unilateral. Una opción sólida para endurecimiento y recocido.
Horno de tubo de vacío
Costo moderado, pequeña capacidad. Opciones de vacío y gas inerte; Adecuado para I+D y pequeñas cargas de precisión.
Horno de atmósfera al vacío
Mayor costo de capital, excelente acabado superficial, sin descarburación, control total del proceso. La prima a menudo se recupera mediante una menor cantidad de chatarra y menos molienda.
Las comparaciones del retorno de la inversión deben incluir el consumo de energía, el uso de argón o nitrógeno, el mantenimiento, la calibración y el costo de las piezas rechazadas. Un horno de vacío cuesta más por adelantado, pero para los grados con alto contenido de carbono elimina las capas descarburadas, reduce el posmecanizado y abre trabajos que un horno de aire no puede cotizar. Cuando el volumen lo justifica, la prima suele amortizarse rápidamente.
Mantenimiento y cumplimiento
El tratamiento térmico es un proceso calificado, no una operación de configurar y olvidar. El mantenimiento y la documentación de rutina mantienen la dureza y el rendimiento contra la corrosión dentro de las especificaciones.
- Calibrar termopares e instrumentos: para trabajos aeroespaciales o médicos, siga los requisitos de pirometría AMS 2750. Incluso fuera de las industrias reguladas, la calibración anual de los termopares y controladores de carga evita la variación de temperatura.
- Comprobar elementos y aislamientos: Los elementos calefactores se degradan en los puntos calientes y la fibra refractaria agrietada cambia el comportamiento de calentamiento. Inspeccione a intervalos planificados y reemplace las piezas en juegos coincidentes.
- Monitorear la pureza de la atmósfera: Las purgas de nitrógeno o argón y los sistemas de vacío necesitan controles de fugas y monitoreo del punto de rocío o del oxígeno. Un sello con fugas convierte un ciclo de endurecimiento brillante en uno de descarburación.
- Documente cada carga: Registre los resultados de aleación, número de calor, horno, posición del termopar, tiempo de inmersión, medio de enfriamiento y dureza. La trazabilidad es la base de la norma ISO 9001 y la aceptación del cliente.
El tratamiento térmico del acero inoxidable se vuelve predecible cuando se lo trata como ingeniería de aleaciones específicas en lugar de como un trabajo de calentamiento genérico. Identifique el grado, elija el ciclo correcto, controle la atmósfera y verifique cada carga. Un horno con uniformidad de temperatura real y control documentado, respaldado por un fabricante con I+D en tratamientos térmicos aplicados, como Shanghai Dengsheng. colaboraciones de investigación entre la industria y la academia — convierte una receta escrita en un proceso de producción repetible.
Enviar mensaje
Productos recomendados
Los productos ofrecidos por empresas famosas cuentan con la profunda confianza de los usuarios.
- CONTACTO
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Correo Electrónico )
- +86-13671719019 ( Móvil )
- +86-021-57440136 ( Teléfono )
- PRODUCTO
- ENLACE RÁPIDO
- Inicio
- Productos
- Acerca de nosotros
- Producción
- Proyectos
- Noticias
- Contáctenos
- MÓVIL
Copyright ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Todos reservados. Fabricantes de equipos de laboratorio

 Volver arriba
